 যোগাযোগ পেতে


ইপোক্সি ফাইবারগ্লাস শীট: একটি প্রক্রিয়া, শুধু একটি উপাদান নয়
ইপোক্সি ফাইবারগ্লাস শীট একক ছাঁচ থেকে বের হয় না। তারা টেক্সটাইল ইঞ্জিনিয়ারিং মিটিং থার্মোসেট রসায়নের ফলাফল, এবং সেই প্রক্রিয়াটি অস্তরক শক্তি থেকে দীর্ঘমেয়াদী মাত্রিক স্থিতিশীলতা পর্যন্ত সবকিছু নির্ধারণ করে। আপনি যদি ব্যাটারি প্যাক, সুইচগিয়ার বা PCB ফিক্সচারের জন্য নিরোধক প্লেট নির্দিষ্ট করে থাকেন, আপনি ইতিমধ্যে এই প্রক্রিয়াটির উপর নির্ভর করেছেন। এটি কার্বন এবং অ্যারামিড ল্যামিনেটের জন্য ব্যবহৃত একই উত্পাদনকারী পরিবারের অংশ, তবে কাচের কাপড় এবং ইপোক্সির সাথে খরচ, নিরোধক এবং যান্ত্রিক শক্তির ভারসাম্য আলাদা।
"কীভাবে ইপোক্সি ফাইবারগ্লাস শীট তৈরি করা হয়" এর সরাসরি উত্তর হল যে শীটটি ইপোক্সি রজন দিয়ে বোনা ই-গ্লাস কাপড়কে গর্ভধারণ করে, রজন-প্রলিপ্ত স্তরগুলিকে স্ট্যাকিং করে এবং তাপ ও চাপের মধ্যে নিরাময় করে তৈরি করা হয়। এই সাধারণ বর্ণনার পিছনে রয়েছে এমন পর্যায়গুলি যেখানে রজন সান্দ্রতা, শুকানোর তাপমাত্রা, প্লেটেন চাপ, শীতল হওয়ার হার এবং নিরাময়ের সময় নিবিড় নিয়ন্ত্রণ প্রয়োজন।
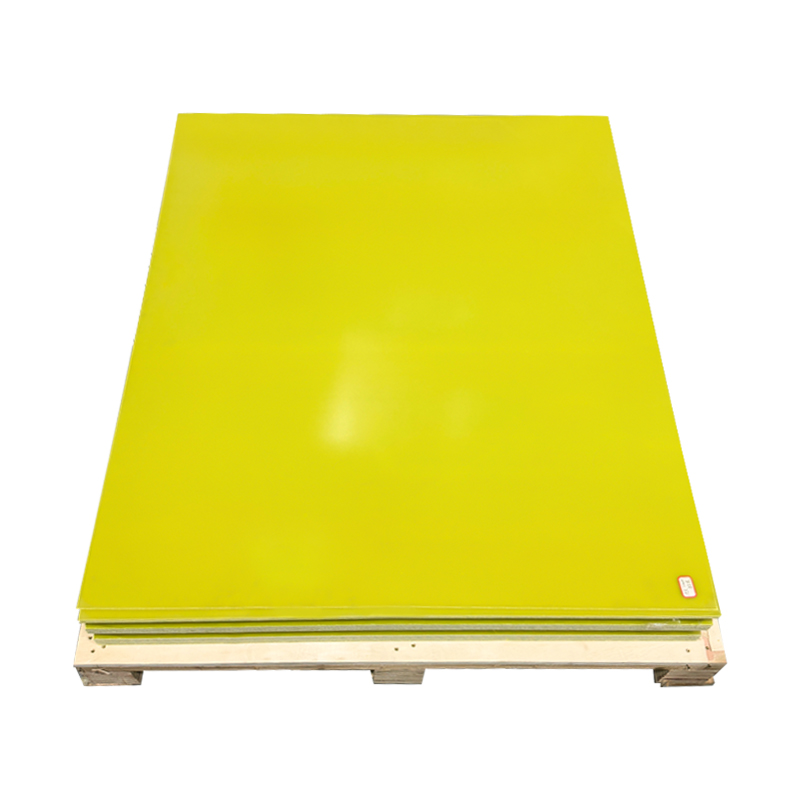
সবচেয়ে সাধারণ বাণিজ্যিক ফর্ম একটি ইপোক্সি ফাইবারগ্লাস নিরোধক শীট , বৈদ্যুতিক নিরোধক এবং উচ্চ-লোড যান্ত্রিক অংশগুলির জন্য ফ্ল্যাট প্যানেলে চাপানো হয়।
 কাস্টম Epoxy রজন Glassfiber নিরোধক বোর্ড প্রস্তুতকারক, কারখানা আমরা কাস্টম ইপোক্সি রেজিন গ্লাসফাইবার ইনসুলেশন বোর্ড অফার করি, জিয়াংয়িন ডংলি নিউ মেটেরিয়ালস টেকনোলজি কোং লিমিটেড কি চায়না ইপোক্সি রেজিন গ্লাসফাইব... পণ্য দেখুন →
ইপোক্সি ফাইবারগ্লাস শীটে কী যায়
গ্লাস ফাইবার কাপড়
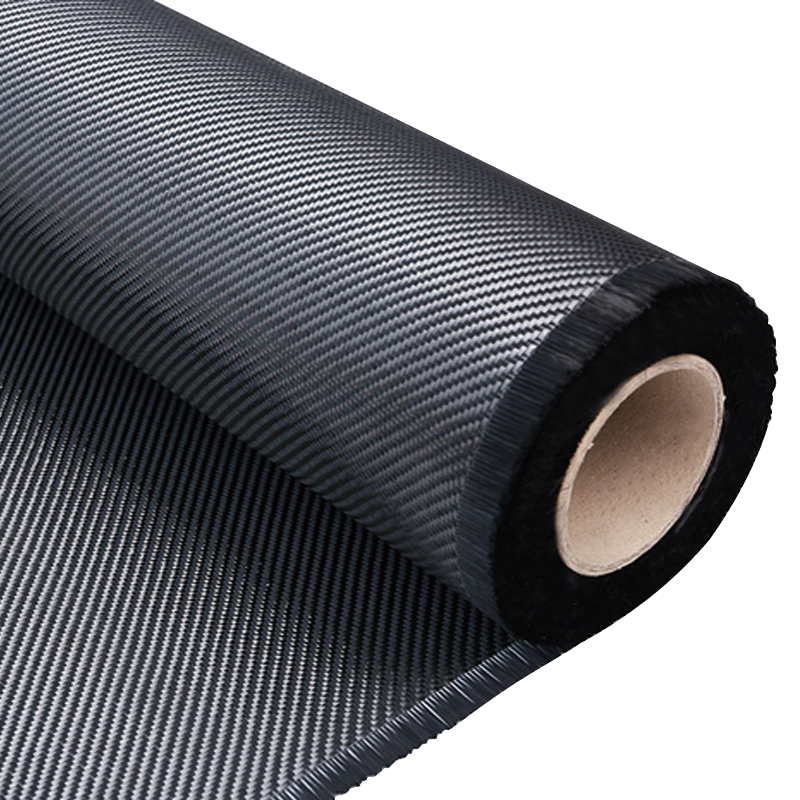
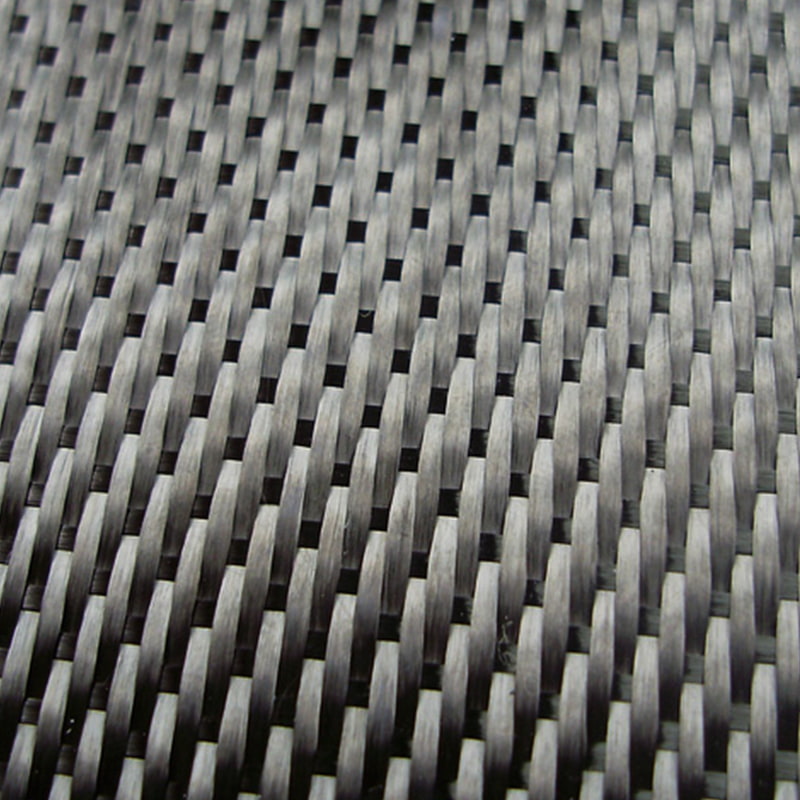
বেশীরভাগ ইপোক্সি ফাইবারগ্লাস শীট ই-গ্লাস ক্রমাগত ফিলামেন্ট সুতা ব্যবহার করে, উচ্চ বৈদ্যুতিক প্রতিরোধ এবং খরচ দক্ষতার জন্য নির্বাচিত। সুতাটি পাকানো বা হালকাভাবে পাকানো হয়, তারপর একটি সুষম প্লেইন বুনে বোনা হয়, বা মাঝে মাঝে আরও ভাল সামঞ্জস্যের জন্য টুইল, যার আয়তন সাধারণত 100 থেকে 300 গ্রাম/মি² এর মধ্যে থাকে। প্লেইন বুনা একটি মসৃণ পৃষ্ঠ এবং আরও ভাল মাত্রার স্থিতিশীলতা তৈরি করে, যখন টুইল বাঁকা টুলিংয়ের চারপাশে আরও সহজে সামঞ্জস্য করতে পারে। ল্যামিনেশনের আগে, বয়ন লুব্রিকেন্ট অপসারণের জন্য কাপড় তাপ-পরিষ্কার করা হয়, তারপর একটি সিলেন কাপলিং এজেন্ট দিয়ে চিকিত্সা করা হয়। এই সাইজিং কাচের পৃষ্ঠ এবং ইপোক্সি ম্যাট্রিক্সের মধ্যে একটি রাসায়নিক সেতু তৈরি করে; এটি ছাড়া, ল্যামিনেট ডিলামিনেট করতে পারে কারণ রজন মসৃণ ফিলামেন্টগুলিকে আঁকড়ে ধরতে পারে না। অন্তর্নিহিত বয়ন এবং পৃষ্ঠ চিকিত্সা যুক্তি অনুরূপ অন্যান্য উচ্চ কর্মক্ষমতা কম্পোজিট মধ্যে বোনা প্রযুক্তিগত ফ্যাব্রিক উত্পাদন .
ইপোক্সি রজন সিস্টেম
ইপোক্সি রজন শীটের বৈদ্যুতিক নিরোধক, রাসায়নিক প্রতিরোধের এবং তাপ সহনশীলতা সরবরাহ করে। বেশিরভাগ ফর্মুলেশনে একটি ডিফাংশনাল ইপোক্সি ব্যবহার করা হয়, যেমন বিসফেনল এ বা বিসফেনল এফ, একটি হার্ডেনার, অ্যাক্সিলারেটর এবং শিখা-প্রতিরোধী সংযোজনগুলির সাথে মিলিত। দ্রাবক বা প্রতিক্রিয়াশীল diluents একটি গর্ভধারণ স্নান মধ্যে কাপড় দ্রুত ভিজা জন্য যথেষ্ট সান্দ্রতা কম. রজন রচনাটি অপারেটিং তাপমাত্রাও সেট করে: একটি স্ট্যান্ডার্ড বিসফেনল A সিস্টেম নিরাময়ের পরে মোটামুটি 130-150°C এর একটি গ্লাস ট্রানজিশন Tg এ পৌঁছায়, যখন নোভোলাক ইপোক্সি বা বহুমুখী রজন সিস্টেম তাপ প্রতিরোধের উন্নতি করতে পারে। বৈদ্যুতিক নিরাপত্তার জন্য, হ্যালোজেনেটেড ইপোক্সি বা অন্যান্য শিখা-প্রতিরোধী রসায়ন সাধারণত UL94 V0 রেটিং এ পৌঁছানোর জন্য ব্যবহৃত হয়।
কীভাবে ইপোক্সি ফাইবারগ্লাস শীট তৈরি করা হয়: ধাপে ধাপে
যদিও উৎপাদন ক্রমটি মানক, সঠিক সেটপয়েন্টগুলি রজন রসায়ন, শীটের বেধ এবং প্রয়োজনীয় বৈদ্যুতিক রেটিং এর সাথে পরিবর্তিত হয়। নীচের ধাপগুলি একটি আধুনিক যৌগিক কারখানায় ব্যবহৃত শিল্প রুট বর্ণনা করে।
- ফ্যাব্রিক প্রস্তুতি। ই-গ্লাস কাপড় পরিদর্শন করা হয়, তাপ-পরিষ্কার করা হয় এবং একটি কাপলিং এজেন্ট দিয়ে চিকিত্সা করা হয় যাতে পৃষ্ঠটি রজন ভেজা-আউটের জন্য প্রস্তুত থাকে।
- রজন স্নান গঠন। ইপোক্সি, হার্ডেনার, শিখা-প্রতিরোধী সংযোজন এবং দ্রাবক মিশ্রিত, ফিল্টার করা হয় এবং লাইন শুরু হওয়ার আগে সান্দ্রতা এবং জেল সময়ের জন্য পরীক্ষা করা হয়।
- গর্ভধারণ এবং বি-মঞ্চায়ন। কাচের কাপড়টি একটি রজন ডিপ ট্যাঙ্কের মধ্য দিয়ে যায় এবং রজন পিকআপ নিয়ন্ত্রণকারী মিটারিং রোলের মধ্যে দিয়ে যায়। লক্ষ্য রজন সামগ্রী সাধারণত ওজন দ্বারা 35-45% হয়। তারপর ভেজা কাপড়টি 100-160°C তাপমাত্রায় একটি ড্রাইং টাওয়ারের মধ্য দিয়ে চলে, যেখানে দ্রাবক বাষ্পীভূত হয় এবং রজন শুকনো, সামান্য শক্ত অবস্থায় চলে যায়। এই সময়ে উপাদান একটি বলা হয় epoxy prepreg
 কাস্টম ইপোক্সি কার্বন ফাইবার প্রিপ্রেগ প্রস্তুতকারক, কারখানা আমরা কাস্টম ইপোক্সি কার্বন ফাইবার প্রিপ্রেগ অফার করি, জিয়াংয়িন ডংলি নিউ মেটেরিয়ালস টেকনোলজি কোং লিমিটেড কি চায়না ইপোক্সি কার্বন ফাইবার প্রিপ্রেগ প্রস্তুতকারক... পণ্য দেখুন → , একটি আধা-নিরাময় পণ্য যা পরে স্তরিতকরণের জন্য সংরক্ষণ করা যেতে পারে। প্রিপ্রেগ সঠিক প্রবাহ, ট্যাক এবং শেল্ফ লাইফ রাখে তাই উৎপাদনের নমুনাগুলিতে স্টেজিংয়ের ডিগ্রি পরীক্ষা করা হয়।
- কাটা এবং লে আপ. Prepreg শীট আকারে কাটা হয় এবং লক্ষ্য পুরুত্বে পৌঁছানোর জন্য একটি সুনির্দিষ্ট সংখ্যক স্তরে স্ট্যাক করা হয়। একটি সাধারণ 2 মিমি বোর্ড আট থেকে দশটি স্তর ব্যবহার করতে পারে, যখন একটি 50 মিমি প্লেটের আরও অনেক বেশি প্রয়োজন। লে-আপ একটি পরিষ্কার, তাপমাত্রা-নিয়ন্ত্রিত ঘরে বাহিত হয়; এই কারখানায়, স্তরগুলির মধ্যে ধূলিকণা এড়াতে প্রেস এলাকাটি লে-আপ এলাকা থেকে আলাদা রাখা হয়।
- গরম টিপে. স্ট্যাকটি একটি উত্তপ্ত প্রেসে স্থাপন করা হয়। তাপমাত্রা এবং চাপ একটি নিয়ন্ত্রিত বক্ররেখা অনুযায়ী উত্থাপিত হয়। রজন প্রবাহিত হয়, অবশিষ্ট ফাইবারগুলিকে ভিজিয়ে দেয়, শূন্যস্থান পূরণ করে এবং একটি অনমনীয় থার্মোসেট নেটওয়ার্কে ক্রসলিংকগুলি তৈরি করে। চাপ প্রায়শই দুটি পর্যায়ে প্রয়োগ করা হয়: একটি নিম্ন প্রাথমিক চাপ রজন বিতরণ করতে দেয়, তারপর উচ্চ চাপ তার চূড়ান্ত ঘনত্বের স্তরিতকে সংকুচিত করে।
- কুলিং, ট্রিমিং এবং পরিদর্শন। ওয়ারপেজ রোধ করার জন্য প্যানেলটিকে চাপের মধ্যে ঠান্ডা করা হয়, তারপরে মাত্রায় ছাঁটাই করা হয়। বেধ, পৃষ্ঠের ত্রুটি, এবং বৈদ্যুতিক গ্রেডের জন্য, ডাইলেক্ট্রিক বৈশিষ্ট্যগুলি প্রেরণের আগে পরীক্ষা করা হয়। কিছু বোর্ড বেধ সহনশীলতা আঁট করতে সারফেস-গ্রাউন্ড হয় যখন সেগুলি নির্ভুল জিগস বা PCB ফিক্সচারের জন্য ব্যবহার করা হবে।
মূল প্রক্রিয়া পরামিতি যা শীটের গুণমান নির্ধারণ করে
একটি সামঞ্জস্যপূর্ণ শীট এবং একটি এক-ব্যাচ সমস্যার মধ্যে বেশিরভাগ পার্থক্য কারখানাটি প্রক্রিয়াটিকে কতটা শক্তভাবে নিয়ন্ত্রণ করে তা থেকে আসে। সারণীতে পরামিতিগুলি তালিকাভুক্ত করা হয়েছে যা প্রতিটি উত্পাদন চালানোর সময় পরিমাপ করা উচিত।
| প্যারামিটার | সাধারণ পরিসর | কেন এটা ব্যাপার |
|---|---|---|
| কাচের কাপড়ের আঞ্চলিক ওজন | 100-300 গ্রাম/মি² | রজন পিকআপ, যান্ত্রিক শক্তি এবং প্রতি স্তরের বেধ বিল্ড আপ নিয়ন্ত্রণ করে। |
| শুকানোর পরে রজন সামগ্রী | ওজন দ্বারা 35-45% | ইন্টারলামিনার শিয়ার শক্তির বিরুদ্ধে অস্তরক শক্তির ভারসাম্য বজায় রাখে। |
| গর্ভধারণ শুকানোর তাপমাত্রা | 100-160°C | লে-আপের আগে রজনকে খুব বেশি অগ্রসর না করে দ্রাবককে সরিয়ে দেয়। |
| নিরাময় তাপমাত্রা | 150-180° সে | ক্রসলিংক ঘনত্ব এবং কাচের স্থানান্তর তাপমাত্রা নির্ধারণ করে। |
| চাপ নিরাময় | 3-10 MPa | বায়ু নির্মূল করে, স্তরগুলিকে কম্প্যাক্ট করে এবং শূন্যতা এবং ডিলামিনেশন প্রতিরোধ করে। |
| নিরাময় হোল্ড সময় | 60-150 মিনিট | স্ট্যাক জুড়ে অভিন্ন প্রতিক্রিয়া নিশ্চিত করে, বিশেষ করে পুরু বোর্ডগুলিতে। |
সবচেয়ে ঘন ঘন নিরীক্ষিত সংখ্যা হল রজন থেকে ফাইবার অনুপাত ; এমনকি ড্রিফটের কয়েক শতাংশ পয়েন্ট কাটিং আচরণ, অস্তরক শক্তি এবং বেধ সহনশীলতা পরিবর্তন করে। পুরু বোর্ডের জন্য, শীতল করার পর্যায়টি ঠিক ততটাই গুরুত্বপূর্ণ: নিরাময়ের পরে খুব দ্রুত শীতল হওয়া প্রান্তের কাছে অভ্যন্তরীণ চাপ তৈরি করে। একটি ভাল প্রক্রিয়া চাপের মধ্যে ঠান্ডা হয় এবং মেশিন করার আগে ল্যামিনেটকে স্থিতিশীল করার জন্য একটি পোস্ট-কিউর পদক্ষেপ অন্তর্ভুক্ত করতে পারে।
মান নিয়ন্ত্রণ এবং সরবরাহকারী নির্বাচন
একজন ক্রেতার জন্য, প্রক্রিয়াটি গুরুত্বপূর্ণ কারণ এটি ডেটাশিটের মানগুলির পূর্বাভাস দেয়। খুব কম চাপ দিয়ে চাপানো একটি প্যানেল সূক্ষ্ম শূন্যতা আড়াল করতে পারে যা বোর্ডকে দুর্বল করে এবং বৈদ্যুতিক ট্র্যাকিংয়ের জন্য পথ তৈরি করে। একটি ভারসাম্যহীন রজন অনুপাত সহ একটি শীট একটি ইনকামিং ভিজ্যুয়াল চেক পাস করতে পারে কিন্তু মেশিন করার পরে ব্যর্থ হয়। সুতরাং প্রথম প্রশ্নটি কেবল শীটের গ্রেডের নাম নয়, তবে সেই গ্রেডের পিছনের প্রক্রিয়াটি আসলে পর্যবেক্ষণ করা হয় কিনা।
একটি সরবরাহকারীর মূল্যায়ন করার সময়, জ্বলনযোগ্যতা (UL94 V0), নমনীয় শক্তি, অস্তরক শক্তি এবং পুরুত্ব সহনশীলতার ডকুমেন্টেশনের জন্য জিজ্ঞাসা করুন। মেশিনযুক্ত উপাদানগুলির জন্য, প্রান্তের গুণমান পরীক্ষা করুন এবং বোর্ডটি কাটা বা স্ট্যাম্পিংয়ের পরে সমতল থাকার জন্য যথেষ্ট নিরাময় হয়েছে কিনা। কারখানাটি কাস্টম আকার সরবরাহ করতে পারে কিনা তাও জিজ্ঞাসা করুন, কারণ একটি ওয়ান-স্টপ ফ্যাক্টরি যা বুনন এবং চাপ পরিচালনা করে শুধুমাত্র আমদানি করা বোর্ড কাটার তুলনায় কাচের শৈলী এবং রজন সামগ্রী সামঞ্জস্য করার সম্ভাবনা বেশি।
উল্লম্ব সংহতকরণ একটি পরিমাপযোগ্য পার্থক্য করে। একটি কারখানা যা বুনন, রজন চিকিত্সা, প্রিপ্রেগ প্রস্তুতি, হট প্রেসিং এবং ফিনিশিং নিয়ন্ত্রণ করে তার উত্সে একটি ত্রুটি খুঁজে পেতে পারে এবং এটি একটি প্যাটার্ন হওয়ার আগে এটি ঠিক করতে পারে। এজন্য আমরা একটি হিসাবে কাজ করি এক-স্টপ যৌগিক উপকরণ প্রস্তুতকারক : Jiangyin Dongli New Materials Technology Co., Ltd. একটি সাইটে সম্পূর্ণ চেইন পরিচালনা করে, যা 24 জন প্রযুক্তিগত কর্মী, দশটি উত্পাদন লাইন এবং তাপমাত্রা-নিয়ন্ত্রিত কর্মশালা সহ একটি 32,000 m² উৎপাদন ফ্লোর এবং একটি ক্লাস 100,000 পরিষ্কার এলাকা দ্বারা সমর্থিত৷
ব্যাটারি ফিক্সচার, সুইচগিয়ার, ট্রান্সফরমার ইনসুলেশন বা যান্ত্রিক কভারের জন্য যদি আপনার স্ট্যান্ডার্ড শীট বা কাস্টম লেমিনেটেড বোর্ডের প্রয়োজন হয়, তবে উত্পাদন প্রক্রিয়াটি বোঝার জন্য প্রথম স্পেসিফিকেশন। পূর্ণ-প্রবাহ নিয়ন্ত্রণের সাথে, আমরা কাচের শৈলী, রজন সামগ্রী এবং বেধকে লক্ষ্য অ্যাপ্লিকেশনের সাথে খাপ খাইয়ে নিতে পারি এবং আমরা কাস্টম মেশিনযুক্ত অংশগুলিতে নিরাময় করা শীটকে প্রক্রিয়া করতে পারি৷


 +86-13961668677

 No.১ নং, জিংগুয়ান রোড, জিফাং ভিলেজ, গুশান টাউন, জিয়ানগিন সিটি, জিয়াংসু প্রদেশ, চীন।
